Selbst erfahrene Benutzer und Fortgeschrittene 3D-Druckern stoßen gelegentlich auf fehlgeschlagene Drucke. Ein kleiner Einstellungsfehler kann einen einstündigen Druck in verschwendetes Material verwandeln. Deshalb geht es bei der Fehlersuche im 3D-Druck nicht darum, die Maschine neu zu starten, sondern den Fehlerpunkt zu identifizieren.
Laut Fehlersuchdaten aus Tausenden von realen Druckfällen gehören Oberflächenrauhigkeit, Verzug und Wellenbildung, unzureichende Aushärtung und Schichtverschiebung zu den am häufigsten gemeldeten Problemen beim 3D-Druck.
Bei harzbasiertem SLA-3D-Druck können viele Fehler auch auf mehrere wiederholbare Kontrollpunkte zurückgeführt werden: Harzzustand, Stabilität des Flüssigkeitsniveaus, Bewegung des Beschichters oder Schabers, Z-Achsenbewegung, Laserleistung, optische Sauberkeit und Stützdesign.
Die gute Nachricht ist, dass nahezu alle gängigen Probleme mit 3D-Druckern diagnostizierbar sind. Dieser Leitfaden behandelt praktische Schritte zur Fehlersuche im 3D-Druck, warum sie auftreten und wie man sie behebt.
Fehler in der additiven Fertigung stammen selten aus einer einzigen Quelle. Probleme beim 3D-Druck fallen im Allgemeinen in vier Kategorien:
Bei SLA-Druckern sollten Hardwareprüfungen die Z-Achse, den Balanceblock, die Führungsleisten, Schaber, das Gitterbrett, das Vakuum-Adsorptionssystem, den Flüssigkeitsstandsensor und die allgemeine Maschinenebene umfassen.
Optische Hardware ist ebenso wichtig. Wenn die Laserleistung instabil ist, der Lichtpunkt abnormal ist oder der optische Weg nicht ausgerichtet ist, kann der Drucker schwache Schichten, fehlende Details, inkonsistente Aushärtung oder ungenaue Abmessungen erzeugen.
Softwareeinstellungen übersetzen ein 3D-Modell in Anweisungen für den Drucker.
In SLA-Workflows sollten Benutzer überprüfen, ob die Preprocessing-Daten korrekt sind, ob das Prozesspaket mit dem ausgewählten Harz übereinstimmt, ob Stützen fehlen und ob der Druck im Software korrekt simuliert werden kann, bevor die Produktion beginnt.
Software-Druckprotokolle sind nützlich zur Diagnose versteckter Probleme. Durch Überprüfung des Druckordners können Betreiber bestätigen, ob der Flüssigkeitsstand während des Drucks schwankte, ob der Schaber korrekt bewegte und ob die Z-Achsenbewegung mit dem erwarteten Schrittschritt übereinstimmte.
Die Qualität Ihrer Materialien bestimmt die strukturelle Integrität des Teils. Beim SLA-Druck sollte die Fehlersuche bei Materialien auf die Viskosität des Harzes, Harzverunreinigungen, abgelaufenes oder schlecht gemischtes Harz und Rückstände im Harztank fokussiert werden. Wenn das Harz zu viskos wird, wird das Beschichten langsamer und weniger gleichmäßig. Wenn das Harz durch Staub, ausgehärtete Rückstände, Alkohol oder altes Material verunreinigt wird, kann es zu Oberflächenfehlern, schlechter Aushärtung oder zufälligem Druckversagen kommen.
3D-Druckmaterialien sind empfindlich gegenüber ihrer Umgebung. Umgebungstemperatur, hohe Luftfeuchtigkeit und Luftstrom können dazu führen, dass sich Kunststoff zu schnell zusammenzieht. Diese Bedingungen lösen oft Verzug, schlechte Haftung und Schichtinkonsistenz aus.
Für SLA-Geräte liegt eine stabile Druckumgebung bei etwa 25 °C mit einer Luftfeuchtigkeit unter 40 %. Der Drucker sollte auch von Alkoholreinigungsgeräten ferngehalten werden.
Lassen Sie uns nun die häufigsten Herausforderungen beim 3D-Druck aufschlüsseln.
Die erste Schicht ist die Grundlage des gesamten Drucks. Wenn das Plastik nicht mit der Bauplatte haftet, wird das Teil schließlich abfallen und zu einem Durcheinander werden.
Ursache:
Drucke haften aus fünf Hauptgründen nicht am Bett: Oberflächenkontamination durch nicht ausgehärtete Harzreste, fehlende Stützstrukturen für Überhänge, schlechte Modellorientierung, die zu unzureichendem Kontakt mit dem Bett führt, falsche Belichtungszeiten, die zu unzureichender Aushärtung führen, und schmutzige Bauplatten oder Harztanks, die eine zuverlässige Materialhaftung verhindern.
Lösung:
Um zu verhindern, dass Drucke sich lösen, stellen Sie sicher, dass die Harzwanne und die Bauplattform regelmäßig gereinigt werden. Erzeugen Sie während des Schneidens geeignete Stützstrukturen für Überhänge und optimieren Sie die Modellorientierung für besseren Kontakt. Kalibrieren Sie außerdem die Belichtungszeiten, um eine angemessene Aushärtung zu gewährleisten, und warten oder ersetzen Sie abgenutzte Bauplatten.
Fädenziehen erscheint als dünne Harzspuren oder nicht ausgehärtete Verbindungen zwischen Strukturen. Es verringert die Oberflächenqualität und kann feine Details beeinträchtigen.
Ursache:
Dieses Problem tritt auf, wenn der Harzfluss ungleichmäßig ist, der Schaber schmutzig ist, das Harz zu viskos ist oder die Nivellierzeit zu kurz ist. Wenn das Harz sich vor der nächsten Belichtung nicht gleichmäßig absetzen kann, können kleine Spuren, Klumpen oder raue Bereiche um Details herum erscheinen.
Lösung:
Um dies zu beheben, reduzieren Sie die Hebegeschwindigkeit und fügen Sie eine kurze Verzögerung zwischen den Schichten hinzu. Reinigen Sie auch die Schaberklinge und überprüfen Sie, ob sich ausgehärtetes Harz im Schaber angesammelt hat. Wenn der Schaber sehr schmutzig ist, entfernen Sie ihn und reinigen Sie die Klinge sorgfältig. Wenn das Beobachtungsfenster des Schabers kein Harz zeigt, überprüfen Sie, ob der Schaber die Harzoberfläche berührt, ob die Vakuumpumpe funktioniert, ob der Schlauch blockiert ist und ob die Vakuumbox Risse oder Lecks aufweist.
Außerdem, wenn die Harzviskosität hoch ist, erhöhen Sie die Nivellierzeit oder ersetzen/fügen Sie frisches Harz gemäß dem Materialzustand hinzu.
Schichtverschiebung tritt auf, wenn gedruckte Schichten von ihrer beabsichtigten Position versetzt sind, was ein gestuftes oder schiefes Modell erzeugt.
Ursache:
Die Ursache ist normalerweise mechanische Instabilität, wie lockere Z-Achsen-Schrauben, Z-Achsen-Schrittverluste, Fehler bei der Schabermovement, schlechte Schmierung oder Verstopfung des Schabers. Diese Probleme können oft identifiziert werden, indem die Software-Druckprotokolle überprüft und der erwartete Z-Achsen-Schritt mit der tatsächlich aufgezeichneten Bewegung verglichen wird.
Lösung:
Die Lösung besteht darin, die Z-Achsen-Baugruppe zu straffen, ausgehärtetes Harz von der Schaberführungsschiene zu entfernen und die linearen Führungsschienen zu reinigen und zu schmieren. Nach der Schmierung bewegen Sie die gleitenden Teile manuell, um das Fett gleichmäßig zu verteilen, und überprüfen Sie dann, ob die Montageschrauben locker sind.
Mechanische Symptome sollten behoben werden, bevor die Schneidparameter geändert werden.
Unteraushärtung bezieht sich auf Harzschichten, die nicht vollständig aushärten, was zu schwachen oder weichen Teilen führt.
Ursache:
Dies geschieht, wenn die Belichtungszeit zu niedrig ist, die UV-Lichtintensität abnimmt oder die Harzzusammensetzung nicht mit den aktuellen Einstellungen kompatibel ist.
Weitere häufige Ursachen sind abnormale Lichtpunktgröße, schmutzige optische Fenster, kontaminierte Feldlinse oder Galvanometer-Schutzfenster und falsches Prozesspaket.
Lösung:
Um dies zu lösen, erhöhen Sie die Belichtungszeit schrittweise und verwenden Sie validierte Harzprofile für Ihre Maschine.
Bestätigen Sie, ob die Laser normal funktionieren. Wenn keine Lichtausgabe vorhanden ist, überprüfen Sie, ob der Verschluss geöffnet ist und ob der Laser und der Galvanometer eingeschaltet sind. Wenn Licht vorhanden ist, die Aushärtung jedoch immer noch schwach ist, überprüfen Sie, ob der Laser das Zentrum des Leistungsdetektors trifft, ob die Detektorlinsen beschlagen sind und ob die optischen Komponenten sauber sind.
Die optische Reinigung sollte mit einem fusselfreien Tuch und optischem Aceton oder wasserfreiem Ethanol erfolgen, wobei sanft nur in eine Richtung gewischt wird. Vermeiden Sie es, stark auf Linsen zu drücken, die Linsenränder zu berühren oder die optische Oberfläche zu zerkratzen.
Überhärtung tritt auf, wenn zu viel Lichtbelichtung zu einem Verlust von Details und dimensionaler Genauigkeit führt.
Ursache:
Sie wird durch übermäßige Belichtungszeit oder starke Lichtintensität verursacht. Feine Merkmale sind oft zuerst betroffen.
Bei SLA-Druck kann Überhärtung auch mit falscher Lichtpunktkompensation, nicht übereinstimmenden Prozesseinstellungen oder Unterstützungs-/Entitätsparametern zusammenhängen, die Merkmale zu hart oder übergroß machen. Die Wandstärkeabweichung ist ein nützlicher Hinweis: Wenn gemessene Wände dicker oder dünner als das Ziel sind, muss der Wert der Lichtpunktkompensation möglicherweise überprüft werden.
Lösung:
Reduzieren Sie die Belichtungszeit schrittweise und optimieren Sie die Slicing-Parameter.
Bei dimensionalen Problemen drucken Sie ein 150 mm Kalibrierungsteststück und passen Sie den X/Y-Skalierungskoeffizienten basierend auf dem gemessenen Ergebnis an. Bei Wandstärkeabweichungen überprüfen Sie den Wert der Lichtpunktkompensation, anstatt die gesamte Modellgröße zu ändern. Dies hilft, sowohl die Gesamtabmessungen als auch die Genauigkeit feiner Merkmale zu erhalten.
Verzug tritt auf, wenn die Ecken des Drucks sich anheben und nach oben von der Bauplatte biegen. Es beeinflusst die Maßgenauigkeit und die Oberflächenqualität.
Ursache:
Verzug kann von schwacher Stützkraft, zu wenigen Stützen im unteren Bereich, falscher Teileausrichtung, langer Reinigungszeit, hoher Temperatur, ungleichmäßiger Platzierung während der Aushärtung usw. kommen. H-förmige Strukturen, dünne Platten und breite flache Teile sind besonders anfällig für Schrumpfdeformation.
Lösung:
Um Deformationen an der Unterseite zu vermeiden, die Teile während der Reinigung nicht zu lange einweichen. Teile während der Aushärtung flach platzieren und die Kraftverteilung gleichmäßig halten.
Fügen Sie stärkere Blockstützen an Ecken und unteren Kanten hinzu, ändern Sie den Teilewinkel, um die Spannungs Konzentration zu reduzieren, und verstärken Sie die Stützstruktur, wo das Teil dazu neigt, sich zu wölben.
Dieses Problem tritt auf, wenn das Harz in bestimmten Bereichen nicht aushärtet oder der gesamte Druck nicht gebildet wird.
Ursache:
Häufige Ursachen sind UV-Lichtausfälle und beschädigte Wannenfolien, die eine ordnungsgemäße Belichtung blockieren. Manchmal trägt auch falsches Schneiden dazu bei.
Teilweise Fehler können durch das Nichtstarten des Lasers/Scanners, einen Fehler bei der Laserstärkeerkennung, ein schmutziges Fenster des Leistungserkennungsgeräts, einen falschen festen Laserleistungswert, eine Flüssigkeitsstandschwankung, einen Vakuumadsorptionsfehler oder eine instabile Harzversorgung im Schaber verursacht werden.
Lösung:
Testen Sie die UV-Ausgabe, ersetzen oder filtern Sie das Harz und überprüfen Sie die Wannenfolie auf Kratzer oder Trübungen.
Simulieren Sie auch den Job in der Software, um zu bestätigen, dass Stützen, Daten und das Prozesspaket korrekt sind. Wenn der Druckverlauf Flüssigkeitsstandschwankungen zeigt, beheben Sie zuerst den Flüssigkeitsstand, anstatt nur die Belichtung zu ändern.
Wenn der Schaber kein Harz hat, öffnen Sie die Vakuumpumpe in der Software, überprüfen Sie, ob der Schaber die Harzoberfläche berührt, erhöhen Sie das Ziel für den Vakuum-Negativdruck im zulässigen Bereich, überprüfen Sie den Schlauch auf Verstopfungen und prüfen Sie, ob die Vakuumbox undicht ist.
Oberflächenfehler wie “Pickel”, Blasen oder kleine Klumpen können das ästhetische Finish eines Modells ruinieren.
Ursache:
Dies wird normalerweise durch eingeschlossene Luft im Harz, Staubkontamination, schmutzige optische Linsen oder inkonsistente Schichtaushärtung verursacht. Überhärtung kann auch Oberflächenfehler verstärken.
Lösung:
Filtern Sie das Harz vor dem Drucken und reinigen Sie die Bauplattform. Verwenden Sie beim Reinigen optischer Teile nur geeignete optische Reinigungsmaterialien und wischen Sie sanft in eine Richtung. Verwenden Sie keine rauen Tücher, übermäßige Kraft oder zufällige Wischbewegungen, da Kratzer den optischen Pfad und die Druckqualität dauerhaft beeinträchtigen können.
Kontrollierte Nachbearbeitung verbessert auch die endgültige Oberflächenqualität.
Eine schwache interne Struktur tritt auf, wenn hohle oder teilweise gefüllte Teile zusammenbrechen oder sich verformen.
Ursache:
Eine schwache interne Struktur ist oft mit nicht unterstützten Inseln, becherförmigen Hohlräumen ohne Löcher, großen Hohlräumen ohne Entwässerung, zu weichen Stützparametern oder schlechter Haftung zwischen Stützen und dem Teilkörper verbunden.
Lösung:
Überprüfen Sie das Stützdessin vor dem Drucken. Wenn isolierte Bereiche erscheinen, fügen Sie manuell Stützen hinzu. Wenn das Modell becherartige Geometrie enthält, fügen Sie Löcher hinzu, um Saugkraft und eingeschlossenes Harz zu reduzieren.
Wenn Stützen oder der feste Körper nach dem Drucken zu weich erscheinen, passen Sie die Stützeinstellungen an und überprüfen Sie die Füllgeschwindigkeit oder Laserparameter gemäß dem validierten Prozesspaket.
Lücken treten auf, wenn Teile des Modells fehlen oder Schichten nicht richtig verbunden sind.
Ursache:
Die Ursache sind oft inkonsistente Belichtung, Saugkräfte im Behälter oder falsche Modellorientierung. Einschränkungen des Harzflusses können ebenfalls beitragen.
Lücken können auch durch Instabilität des Flüssigkeitsniveaus, Blasen oder Verunreinigungen oder schmutzige Sensorsurfaces verursacht werden.
Lösung:
Um dies zu lösen, die Orientierung anpassen, um die Saugkraft zu reduzieren, die Belichtungsstabilität zu verbessern und sicherzustellen, dass die Behälterfolie in gutem Zustand ist. Eine geeignete Schneidstrategie reduziert innere Spannungen während des Drucks.
Überprüfen Sie den Flüssigkeitsstand im Softwareprotokoll. Wenn der Flüssigkeitsstand schwankt, überprüfen Sie, ob das Teil große Becheröffnungen oder flache Oberflächen hat, Blasen und Verunreinigungen im Bereich der Sensordetektion beseitigen.
Manchmal verschwinden feine Details oder dünne Wände eines Modells einfach während des Schneidprozesses.
Ursache:
Dies geschieht, wenn die Auflösungseinstellungen zu niedrig sind, die Belichtung nicht fein abgestimmt ist oder die Nachhärtung Schrumpfung verursacht. Sehr dünne Geometrien sind besonders empfindlich.
Lösung:
Erhöhen Sie die Auflösungseinstellungen und reduzieren Sie aggressive Nachhärtung. Simulieren Sie die Daten, bevor Sie Teile mit hoher Detailgenauigkeit drucken, um zu bestätigen, dass alle feinen Merkmale und Stützen vorhanden sind. Wenn kleine Wände oder Merkmale maßlich ungenau sind, drucken Sie ein Kalibrierteil und überprüfen Sie die X/Y-Skalierung und die Lichtpunktkompensation.
Vermeiden Sie für sehr kleine Details übermäßige Reinigungszeit und Überhitzung während der Aushärtung. Feine Merkmale sollten so platziert und unterstützt werden, dass sie sich unter Reinigung, Schwerkraft oder Aushärtungsstress nicht verformen.
Der erste Schritt besteht darin, sorgfältig zu beobachten, was der Druck zeigt:
Die meisten 3D-Druckprobleme werden durch das Nivellieren des Bettes, das Reinigen der Oberfläche und das Trocknen des Materials gelöst. Ein strukturierter Fehlerbehebungsprozess erleichtert es, die tatsächliche Ursache des Problems zu identifizieren.
Bei schwerwiegenderen Druckproblemen kann es hilfreich sein, den Hersteller zu kontaktieren.
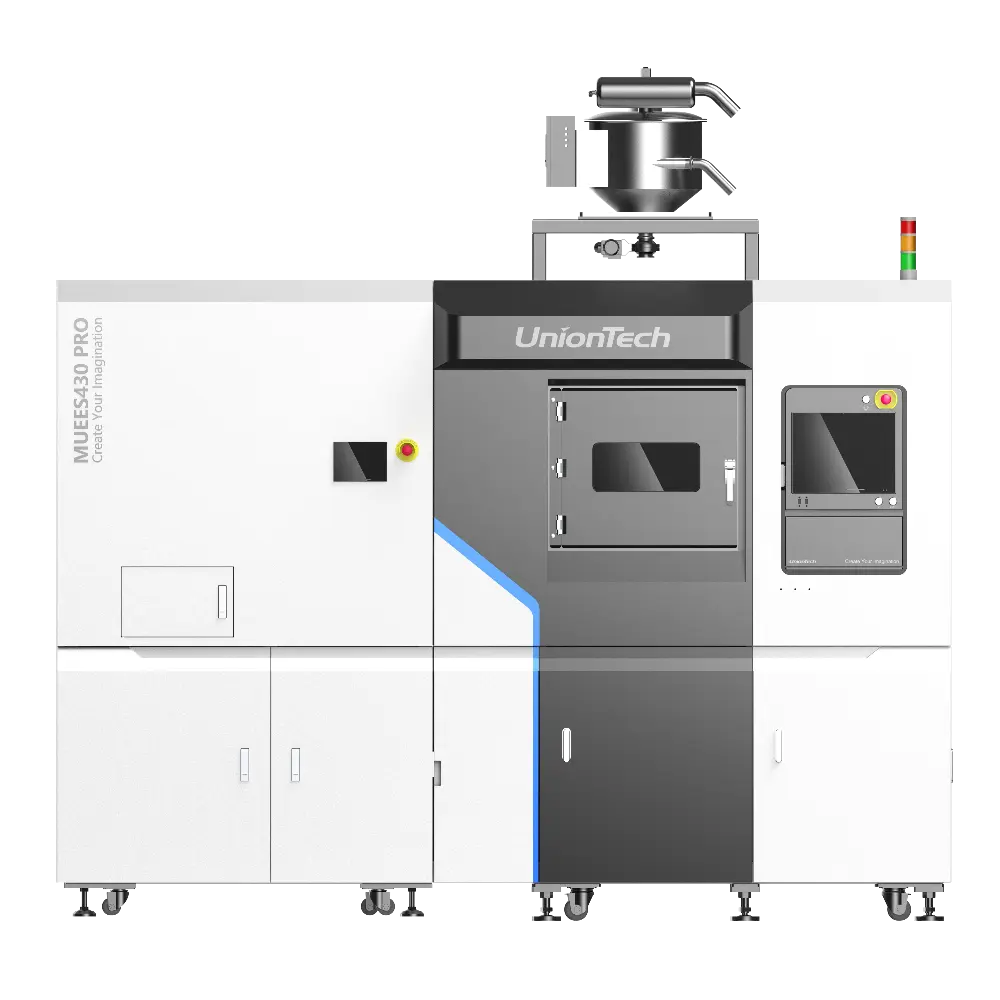
Manchmal werden wiederkehrende 3D-Druckfehler nicht nur durch Einstellungen verursacht. Die Maschinenstabilität spielt ebenfalls eine große Rolle. Für industrielle Anwender, die konsistente Genauigkeit und reduzierte Ausfallzeiten benötigen, ist die Wahl von professionellen Geräten unerlässlich.
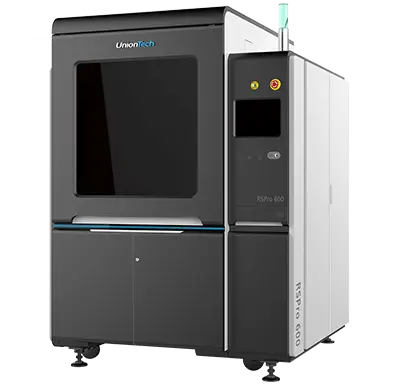
UnionTech ist ein erfahrener Hersteller von industriellen 3D-Drucksystemen, bekannt für seine Expertise in der SLA-Technologie. Ihre Drucker sind für anspruchsvolle Anwendungen wie:
Die Maschinen von UnionTech bieten Vorteile wie stabile Laser- oder Lichtleistung, präzise Bewegungssteuerung und zuverlässige Harzverarbeitung. Diese helfen, häufige 3D-Druckprobleme zu reduzieren und die allgemeine Produktionskonsistenz zu verbessern.
Wenn Sie industrielle 3D-Druckbedürfnisse haben, zögern Sie nicht, kontaktieren!