Deneyimli kullanıcılar ve ileri düzey 3D yazıcılar ara sıra başarısız baskılarla karşılaşır. Küçük bir ayar hatası, bir saatlik bir baskıyı israf malzemeye dönüştürebilir. Bu nedenle, 3D yazıcı sorun giderme, makineyi yeniden başlatmakla değil, arıza noktasını belirlemekle ilgilidir.
Binlerce gerçek baskı vakasından elde edilen sorun giderme verilerine göre, yüzey pürüzlülüğü, deforme olma ve kıvrılma, yetersiz sertleşme ve katman kayması, en sık bildirilen 3D yazdırma sorunları arasında yer almaktadır.
Reçineli SLA 3D baskı için, birçok hata da birkaç tekrarlanabilir kontrol noktasına izlenebilir: reçine durumu, sıvı seviyesi stabilitesi, yeniden kaplama veya kazıyıcı hareketi, Z ekseni hareketi, lazer gücü, optik temizlik ve destek tasarımı.
İyi haber şu ki, 3D yazıcılardaki neredeyse tüm yaygın sorunlar teşhis edilebilir. Bu kılavuz, pratik 3D yazdırma sorun giderme adımlarını, neden olduklarını ve nasıl düzeltileceğini kapsar.
Eklemeli üretimdeki hatalar nadiren tek bir kaynaktan kaynaklanır. 3D ile ilgili sorunlar genellikle dört kategoriye ayrılır:
SLA yazıcılar için, donanım kontrolleri Z ekseni, denge bloğu, kılavuz raylar, kazıyıcılar, ağ tahtası, vakum emme sistemi, sıvı seviye sensörü ve genel makine seviyesini içermelidir.
Optik donanım da aynı derecede önemlidir. Lazer çıkışı kararsızsa, ışık noktası anormalse veya optik yol hizalanmamışsa, yazıcı zayıf katmanlar, eksik detaylar, tutarsız sertleşme veya yanlış boyutlar üretebilir.
Yazılım ayarları, bir 3D modeli yazıcı için talimatlara dönüştürür.
SLA iş akışlarında, kullanıcılar ön işleme verilerinin doğru olup olmadığını, işlem paketinin seçilen reçineyle eşleşip eşleşmediğini, desteklerin eksik olup olmadığını ve üretimden önce yazılımda baskının doğru bir şekilde simüle edilip edilemeyeceğini kontrol etmelidir.
Yazılım baskı kayıtları, gizli sorunları teşhis etmek için faydalıdır. Baskı klasörünü kontrol ederek, operatörler baskı sırasında sıvı seviyesinin dalgalanıp dalgalanmadığını, kazıyıcının doğru hareket edip etmediğini ve Z ekseni hareketinin beklenen katman adımına uyup uymadığını doğrulayabilir.
Malzemelerinizin kalitesi parçanın yapısal bütünlüğünü belirler. SLA baskı için, malzeme sorun giderme reçine viskozitesine, reçine kontaminasyonuna, süresi dolmuş veya kötü karıştırılmış reçineye ve reçine tankındaki kalıntılara odaklanmalıdır. Reçine çok viskoz hale gelirse, yeniden kaplama daha yavaş ve daha az homojen hale gelir. Reçine toz, sertleşmiş kalıntılar, alkol veya eski malzeme ile kirlenirse, yüzey kusurlarına, kötü sertleşmeye veya rastgele baskı hatalarına neden olabilir.
3D yazdırma malzemeleri çevrelerine duyarlıdır. Ortam sıcaklığı, yüksek nem ve hava akışı, plastiklerin çok hızlı bir şekilde büzülmesine neden olabilir. Bu koşullar genellikle deforme olma, zayıf yapışma ve katman tutarsızlığını tetikler.
SLA ekipmanları için, stabil bir baskı ortamı yaklaşık 25°C ve nemin 'ın altında olmasıdır. Yazıcı ayrıca alkol temizleme ekipmanlarından uzak tutulmalıdır.
Şimdi, en yaygın 3D baskı zorluklarını inceleyelim.
İlk katman, tüm baskının temelidir. Plastik, yapı plakasına yapışmazsa, parça sonunda ayrılır ve dağınık bir hale gelir.
Sebep:
Baskılar, esasen beş faktörden dolayı yatağa yapışmamaktadır: kürlenmemiş reçine kalıntılarından kaynaklanan yüzey kontaminasyonu, sarkmalar için eksik destek yapıları, yetersiz yatak teması oluşturan kötü model yönlendirmesi, yetersiz kürleme oluşturan yanlış maruz kalma süreleri ve güvenilir malzeme yapışmasını engelleyen kirli yapı plakaları veya reçine hazneleri.
Çözüm:
Baskıların ayrılmasını önlemek için, reçine haznesinin ve yapı platformunun düzenli olarak temizlenmesini sağlayın. Kesim sırasında sarkmalar için uygun destek yapıları oluşturun ve daha iyi temas için model yönlendirmesini optimize edin. Ayrıca, yeterli kürleme sağlamak için maruz kalma sürelerini kalibre edin ve yaşlanmış yapı plakalarını bakım yapın veya değiştirin.
İp sarması, yapılar arasında ince reçine izleri veya kürlenmemiş bağlantılar olarak görünür. Yüzey kalitesini azaltır ve ince detayları etkileyebilir.
Sebep:
Bu sorun, reçine akışının düzensiz olduğu, kazıyıcının kirli olduğu, reçinenin çok viskoz olduğu veya seviyelendirme süresinin çok kısa olduğu durumlarda ortaya çıkar. Reçine, bir sonraki maruz kalmadan önce eşit şekilde yerleşemezse, detayların etrafında küçük izler, damlalar veya pürüzlü bölgeler görünebilir.
Çözüm:
Bunu düzeltmek için, kaldırma hızını azaltın ve katmanlar arasında kısa bir gecikme ekleyin. Ayrıca, kazıyıcı bıçağını temizleyin ve kürlenmiş reçinenin kazıyıcının içinde birikip birikmediğini kontrol edin. Eğer kazıyıcı çok kirliyse, onu çıkarın ve bıçağı dikkatlice temizleyin. Eğer kazıyıcı gözlem penceresinde reçine yoksa, kazıyıcının reçine yüzeyine temas edip etmediğini, vakum pompasının çalışıp çalışmadığını, tüpün tıkanıp tıkanmadığını ve vakum kutusunun çatlak veya sızdırmaz olup olmadığını kontrol edin.
Ayrıca, reçine viskozitesi yüksekse, seviyelendirme süresini artırın veya malzeme durumuna göre taze reçine ekleyin/değiştirin.
Katman kayması, basılan katmanların hedef konumlarından kayması sonucu basamaklı veya eğik bir model oluşturur.
Sebep:
Sebep genellikle mekanik istikrarsızlıktır; gevşek Z ekseni vidaları, Z ekseni adım kaybı, kazıyıcı hareket hataları, yetersiz yağlama veya kazıyıcının sıkışması gibi. Bu sorunlar genellikle yazılım baskı kayıtlarını kontrol ederek ve beklenen Z ekseni adımını gerçek kaydedilen hareketle karşılaştırarak tanımlanabilir.
Çözüm:
Çözüm, Z ekseni montajını sıkılaştırmak, kazıyıcı kılavuz rayından kürlenmiş reçineyi çıkarmak ve lineer kılavuz raylarını temizleyip yağlamaktır. Yağlamadan sonra, kayar parçaları manuel olarak hareket ettirerek yağı eşit şekilde dağıtın, ardından montaj cıvatalarının gevşek olup olmadığını kontrol edin.
Mekanik semptomlar, kesim parametreleri değiştirilmeden önce düzeltilmelidir.
Yetersiz kürleme, reçine katmanlarının tam olarak katılaşmaması anlamına gelir ve bu da zayıf veya yumuşak parçalara yol açar.
Sebep:
Bu, maruz kalma süresi çok düşük olduğunda, UV ışık yoğunluğu azaldığında veya reçine bileşimi mevcut ayarlarla uyumlu olmadığında meydana gelir.
Diğer yaygın nedenler arasında anormal ışık noktasının boyutu, kirli optik pencereler, kirlenmiş alan lensi veya galvanometre koruma penceresi ve yanlış işlem paketi bulunmaktadır.
Çözüm:
Bunu çözmek için, maruz kalma süresini kademeli olarak artırın ve makineniz için doğrulanmış reçine profilleri kullanın.
Lazerlerin normal çalışıp çalışmadığını doğrulayın. Işık çıkışı yoksa, obtüratörün açık olup olmadığını ve lazerin ile galvanometrenin açılıp açılmadığını kontrol edin. Işık varsa ancak sertleştirme hala zayıfsa, lazerin güç dedektörünün merkezine vurup vurmadığını, dedektör lensinin buğulanıp buğulanmadığını ve optik bileşenlerin temiz olup olmadığını kontrol edin.
Optik temizlik, tozsuz bir bez ve optik sınıf asetat veya anhidrit etanol ile yapılmalı, yalnızca bir yönde nazikçe silinmelidir. Lenslere sert basmaktan, lens kenarlarına dokunmaktan veya optik yüzeyi çizmekten kaçının.
Aşırı sertleştirme, fazla ışık maruziyeti detay ve boyutsal doğruluğun kaybına neden olduğunda meydana gelir.
Sebep:
Bu, aşırı maruz kalma süresi veya güçlü ışık yoğunluğundan kaynaklanır. İnce özellikler genellikle ilk olarak etkilenir.
SLA baskısında, aşırı sertleştirme aynı zamanda yanlış ışık noktası telafisi, uyumsuz işlem ayarları veya özellikleri çok sert veya büyük yapan destek/varlık parametreleri ile de ilgili olabilir. Duvar kalınlığı sapması, yararlı bir sinyaldir: ölçülen duvarlar hedeften daha kalın veya daha inceyse, ışık noktası telafi değeri gözden geçirilmelidir.
Çözüm:
Maruz kalma süresini adım adım azaltın ve dilimleme parametrelerini optimize edin.
Boyutsal sorunlar için, 150 mm kalibrasyon test parçası basın ve ölçülen sonuca göre X/Y ölçek katsayısını ayarlayın. Duvar kalınlığı sapması için, tüm model boyutunu değiştirmek yerine ışık noktası telafi değerini gözden geçirin. Bu, hem genel boyutları hem de ince özelliklerin doğruluğunu korumaya yardımcı olur.
Değiştirme, baskının köşeleri kalktığında ve yapım plakasından yukarı doğru büküldüğünde meydana gelir. Bu, boyutsal doğruluğu ve yüzey kalitesini etkiler.
Sebep:
Değiştirme, zayıf destek gücünden, alt alanda çok az destekten, yanlış parça yönlendirmesinden, uzun temizlik bekletme süresinden, yüksek sıcaklıktan, sertleştirme sırasında düzensiz yerleştirmeden vb. kaynaklanabilir. H şeklindeki yapılar, ince plakalar ve geniş düz parçalar özellikle büzülme deformasyonuna eğilimlidir.
Çözüm:
Alt deformasyon için, parçaları temizlik sırasında çok uzun süre bekletmekten kaçının. Sertleştirme sırasında parçaları düz yerleştirin ve kuvvet dağılımını eşit tutun.
Köşelerde ve alt kenarlarda daha güçlü blok tarzı destekler ekleyin, stres yoğunluğunu azaltmak için parça açısını değiştirin ve parçanın kıvrılma eğiliminde olduğu yerlerde destek yapısını güçlendirin.
Bu sorun, reçinenin belirli alanlarda katılaşmaması veya tüm baskının oluşmaması durumunda meydana gelir.
Sebep:
Yaygın nedenler arasında UV ışığı arızası ve uygun maruziyeti engelleyen hasarlı kap film bulunmaktadır. Bazen, yanlış dilimleme de katkıda bulunur.
Kısmi hata, lazerin/taramanın başlamaması, lazer gücü algılama hatası, kirli güç algılama penceresi, yanlış sabit lazer gücü değeri, sıvı seviyesi dalgalanması, vakum emme hatası veya kazıyıcıda dengesiz reçine beslemesi gibi nedenlerden kaynaklanabilir.
Çözüm:
UV çıkışını test edin, reçineyi değiştirin veya filtreleyin ve kap filminde çizik veya bulanıklık olup olmadığını kontrol edin.
Ayrıca, desteklerin, verilerin ve işlem paketinin doğru olduğunu doğrulamak için yazılımda işi simüle edin. Baskı kaydı sıvı seviyesi dalgalanması gösteriyorsa, önce sıvı seviyesini kontrol edin, sadece maruziyeti değiştirmek yerine.
Kazıyıcıda reçine yoksa, yazılımda vakum pompasını açın, kazıyıcının reçine yüzeyine temas edip etmediğini kontrol edin, izin verilen aralık içinde vakum negatif basınç hedefini artırın, tüpü tıkanıklık için kontrol edin ve vakum kutusunun sızdırıp sızdırmadığını kontrol edin.
“Sivilce”, kabarcıklar veya küçük parçalar gibi yüzey kusurları bir modelin estetik görünümünü mahvedebilir.
Sebep:
Genellikle reçinedeki hapsolmuş hava, toz kontaminasyonu, kirli optik lensler veya tutarsız katman sertleştirmesi nedeniyle oluşur. Aşırı sertleştirme de yüzey kusurlarını abartabilir.
Çözüm:
Baskıdan önce reçineyi filtreleyin ve yapım platformunu temizleyin. Optik parçaları temizlerken, yalnızca uygun optik temizleme malzemeleri kullanın ve bir yönde nazikçe silin. Pürüzlü bez, aşırı kuvvet veya rastgele silme hareketleri kullanmayın, çünkü çizikler optik yolu ve baskı kalitesini kalıcı olarak etkileyebilir.
Kontrollü son işlem de nihai yüzey kalitesini artırır.
Boş veya kısmen doldurulmuş parçaların çökmesi veya deformasyonu zayıf iç yapının sonucudur.
Sebep:
Zayıf iç yapı genellikle desteklenmeyen adalar, deliksiz kupa şeklindeki boşluklar, drenajı olmayan büyük boş bölümler, çok yumuşak destek parametreleri veya destekler ile parça gövdesi arasındaki zayıf bağlanma ile ilişkilidir.
Çözüm:
Baskıdan önce destek tasarımını kontrol edin. İzole alanlar görünüyorsa, manuel olarak destek ekleyin. Model kupa benzeri bir geometri içeriyorsa, emişi ve hapsolmuş reçineyi azaltmak için delikler ekleyin.
Eğer destekler veya katı gövde baskıdan sonra çok yumuşak hissediliyorsa, destek ayarlarını ayarlayın ve onaylanmış süreç paketine göre dolgu hızını veya lazer parametrelerini gözden geçirin.
Boşluklar, modelin bazı parçaları eksik olduğunda veya katmanlar düzgün bir şekilde bağlanmadığında ortaya çıkar.
Sebep:
Sebep genellikle tutarsız maruz kalma, tank içindeki emme kuvvetleri veya yanlış model yönlendirmesidir. Reçine akış kısıtlamaları da katkıda bulunabilir.
Boşluklar ayrıca sıvı seviyesi istikrarsızlığı, kabarcıklar veya safsızlıklar ya da kirli sensör yüzeyleri nedeniyle de oluşabilir.
Çözüm:
Bunu çözmek için, emme azaltmak için yönlendirmeyi ayarlayın, maruz kalma tutarlılığını artırın ve tank filminin iyi durumda olduğundan emin olun. Doğru dilimleme stratejisi, baskı sırasında iç stresi azaltır.
Yazılımda sıvı seviyesi kaydını kontrol edin. Eğer sıvı seviyesi dalgalanıyorsa, parçanın büyük kupa açıklıkları veya düz yüzeylere sahip olup olmadığını, kabarcıkları ve sensör algılama alanı yakınındaki safsızlıkları kontrol edin.
Bazen, bir modeldeki ince detaylar veya ince duvarlar dilimleme sürecinde basitçe kaybolur.
Sebep:
Bu, çözünürlük ayarları çok düşük olduğunda, maruz kalma iyi ayarlanmadığında veya son kürleme küçülmeye neden olduğunda olur. Çok ince geometriler özellikle hassastır.
Çözüm:
Çözünürlük ayarlarını artırın ve agresif son kürlemeyi azaltın. Yüksek detaylı parçaları baskıdan önce, tüm ince özelliklerin ve desteklerin mevcut olduğunu doğrulamak için verileri simüle edin. Eğer küçük duvarlar veya özellikler boyutsal olarak hatalıysa, bir kalibrasyon parçası basın ve X/Y ölçeğini ve ışık noktası telafisini gözden geçirin.
Çok küçük detaylar için, aşırı temizlik bekletme süresinden kaçının ve kürleme sırasında aşırı ısınmaktan kaçının. İnce özellikler, temizlik, yerçekimi veya kürleme stresi altında deformasyona uğramayacak şekilde yerleştirilmeli ve desteklenmelidir.
İlk adım, baskının ne gösterdiğini dikkatlice gözlemlemektir:
Çoğu 3D yazdırma sorunu, yatağı düzleştirerek, yüzeyi temizleyerek ve malzemeyi kurutarak çözülür. Yapılandırılmış bir sorun giderme süreci, problemin gerçek kaynağını tanımlamayı çok daha kolay hale getirir.
Daha ciddi yazdırma sorunları için, üretici ile iletişime geçmek faydalı olacaktır.
Bazen tekrarlayan 3D yazdırma hataları yalnızca ayarlardan kaynaklanmaz. Makine stabilitesi de önemli bir rol oynar. Tutarlı doğruluk ve azaltılmış kesinti süresi gereken endüstriyel kullanıcılar için profesyonel sınıf ekipman seçimi esastır.
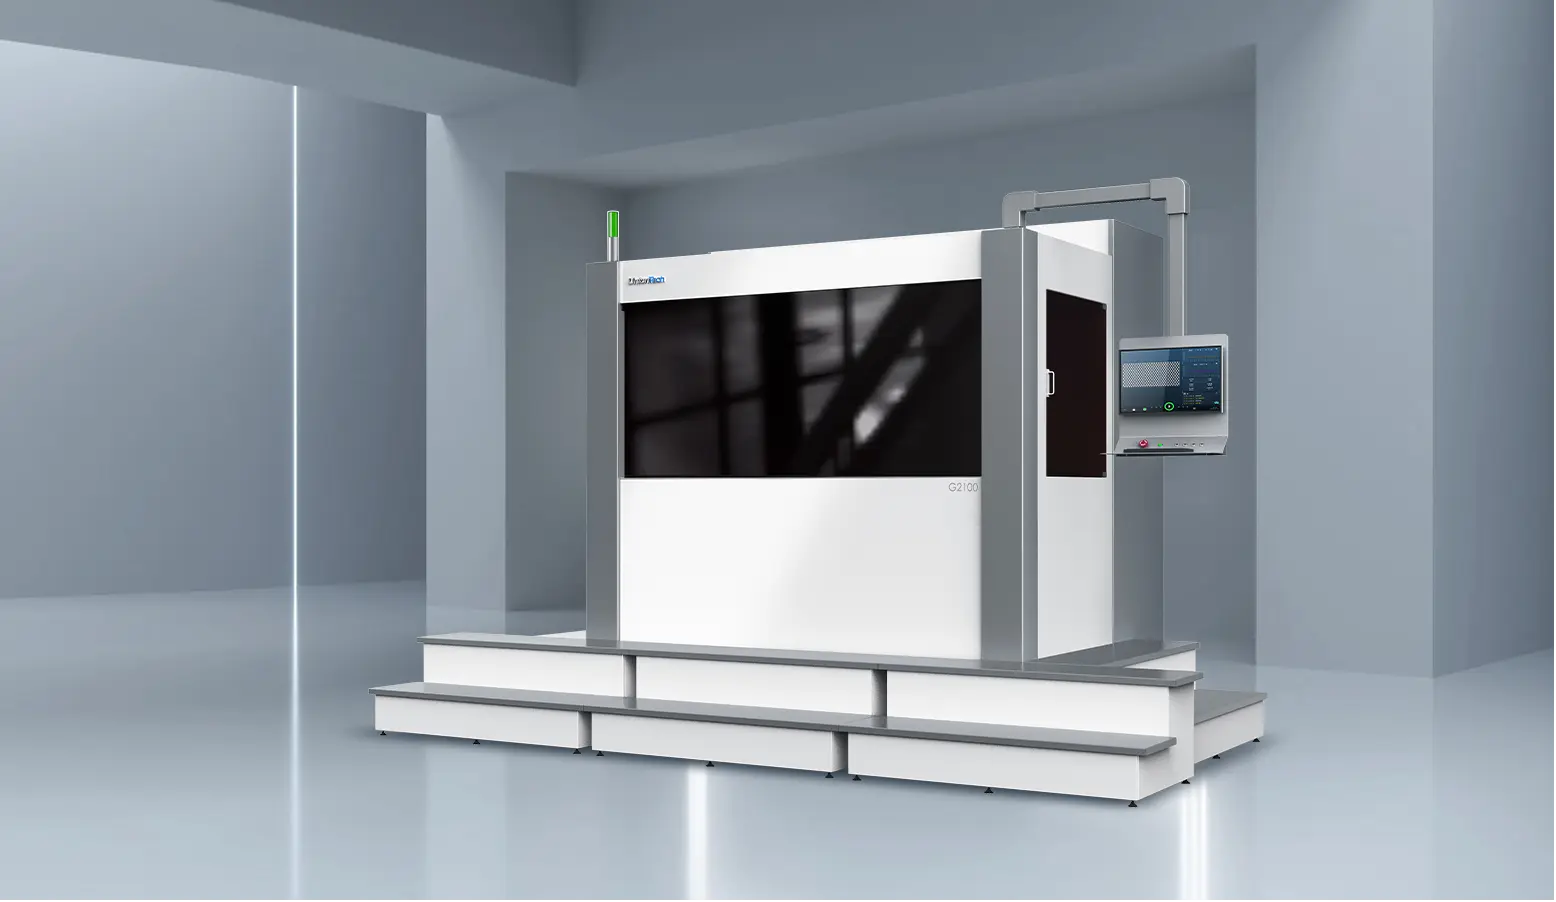
UnionTech endüstriyel 3D yazdırma sistemlerinin deneyimli bir üreticisidir ve SLA teknolojisindeki uzmanlığı ile tanınmaktadır. Yazıcıları, zorlu uygulamalar için tasarlanmıştır şöyle:
UnionTech makineleri, stabil lazer veya ışık performansı, hassas hareket kontrolü ve güvenilir reçine işleme gibi avantajlar sunar. Bu, yaygın 3D baskı sorunlarını azaltmaya ve genel üretim tutarlılığını artırmaya yardımcı olur.
Herhangi bir endüstriyel 3D baskı ihtiyacınız varsa, lütfen bizimle iletişime geçin!