精密鋳造の技術的利点
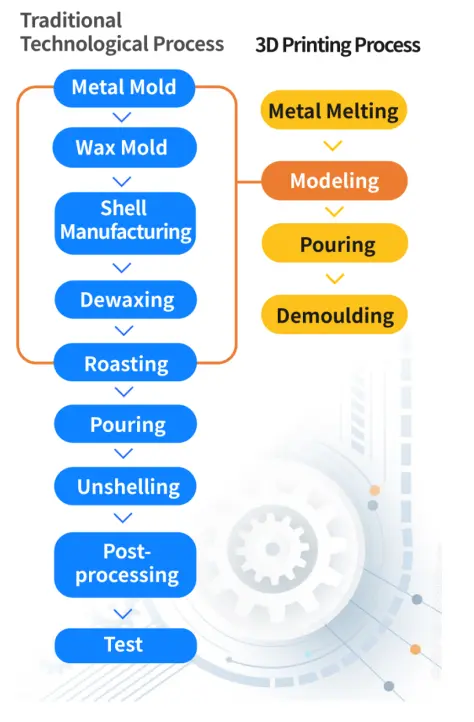
【迅速】 その速さと低コストにより、失われたプロトタイプ金型を得るのにわずか2-3日しかかからず、多様な小ロットのビジネスニーズに応えます
【優れた】 複雑な空間構造を持つワックス金型を印刷でき、その寸法精度は金型圧縮ワックス金型に近いです
【クリーン】 0.05%の灰残留物しか生成せず、重金属元素はなく、鋳造の汚染もありません
【精巧】 金型の表面品質は優れており、詳細は強い性能を持っています。加工後、表面粗さはRa1.6に達し、最小印刷サイズはわずか0.3mmです
SLA迅速精密鋳造が必要な時は?
☑ プロセス設計の最適化
☑ 厳しい納期
☑ 少量(50個以内)、金型製作コストが高い場合
☑ 特殊構造により金型の開口が可能
☑ 試作品とプロトタイプの検証
鋳造プロセスの詳細分析
I. モデリング
プロトタイプ金型を中空構造に加工するために使用される前処理ソフトウェアのシェル抽出機能:樹脂原材料の消費を大幅に削減し、コストを節約することを実現します;後処理における樹脂の膨張問題を基本的に排除します;プロセス中の灰の残量を大幅に減少させます。.
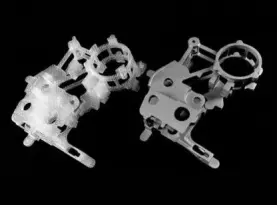
3D印刷によるプロトタイプ金型の製造:プロトタイプ金型がどれほど複雑であっても、迅速に金型を製造できます。金型開口手続きから解放され、時間とコストの大幅な節約を実現します。.
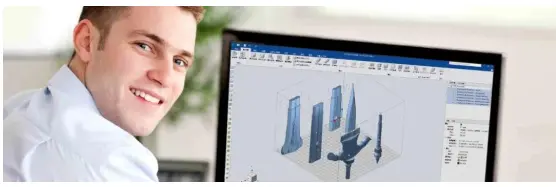
必要なソフトウェア:UnionTech Polydevs前処理ソフトウェア
データ処理中、Polydevs前処理ソフトウェアはユーザーがシェル壁の厚さ、内部支持アームの長さと幅をカスタマイズし、排出穴の配置を自由に選択できるようにします。軽量プロセスは脱蝋中のシェルの膨張を回避します。.
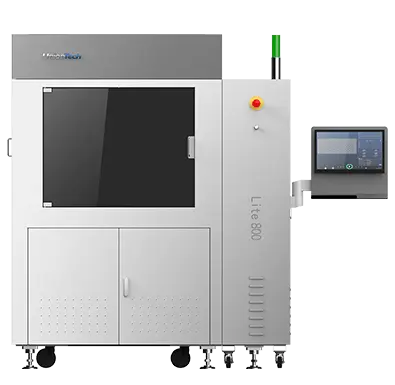
設備:UnionTech Lite600 SLAプリンター
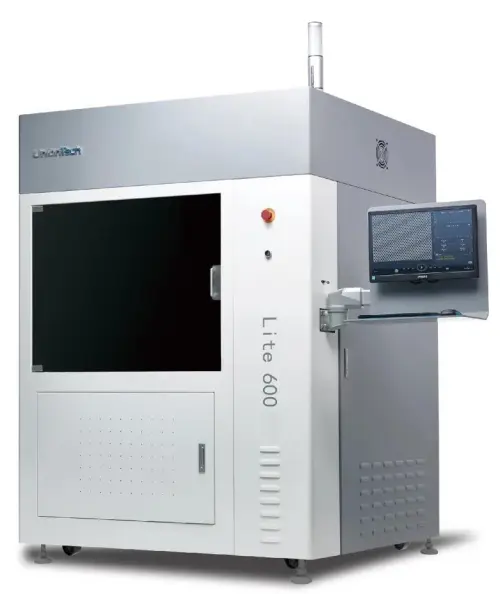
材料:Somos光感応樹脂111222、Element
非常に低い灰分含量を持っています。また、表面の灰は非常に簡単に清掃できます。さらに、低粘度、安定したサイズ、部品の滑らかな表面、簡単な表面処理、製品の安定性などの特性があります。.
II. プロトタイプ金型の前処理と組み立て
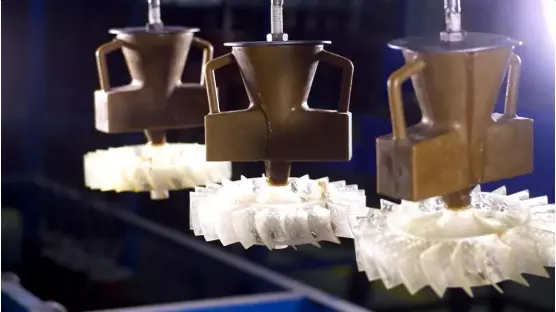
SLAを通じて印刷された金型は、ワックスで注ぎ口に直接「溶接」され、通常のワックス金型として組み立てることができます。.
SLAプロトタイプ金型の取り外しを可能にするために、注ぎスプルーと通路の設計は、空気の侵入を促進し、プロトタイプ金型の燃焼を助けるために、従来のワックス金型よりも大きくすることができます。.
III. シェル製造
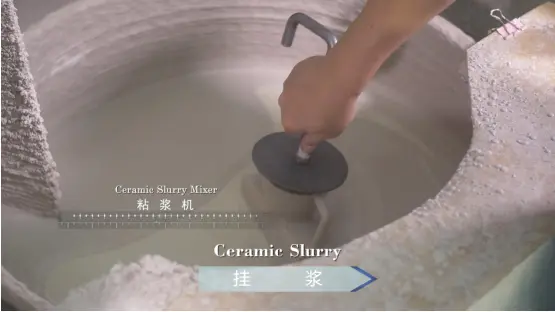
最初のスラリー層を吊るす前に、ワックスツリーを清掃する際に気泡があるかどうかを注意深く観察する必要があります。気泡がある場合、金型の密閉が良くないことを示しています。ワックスツリーがスラリーに浸されるとき、浮力によるワックスツリーの損傷を避ける必要があります。シェルの強度を高めるために、追加のシェルや補強を検討することができます。.
IV. デワックス
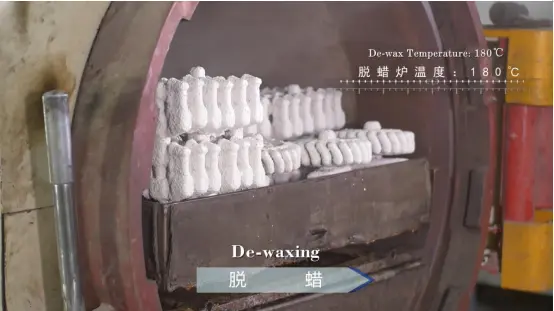
通気孔は焼成前に焼き通されるべきであり、焼成プロセスにおけるガス対流に寄与します。.
V. 焼成
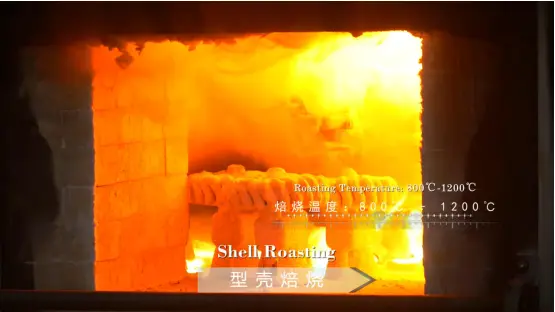
高温焼成は、800-1100度で2時間温度を維持するために十分な空気を供給します(部品のサイズに応じて時間を適切に延長します)。.
SLAプロトタイプ用に特別に使用されるSomosキャスティング樹脂(Somos@11122、Somos@Element)は、50-60℃で柔らかくなり始めます。300℃を超えると、樹脂の分子構造が崩れ始めます。600℃では、樹脂材料が燃焼し、二酸化炭素、水、および少量の残留物に分解します。約800℃では、完全燃焼に達することができます。.
VI. 灰の除去
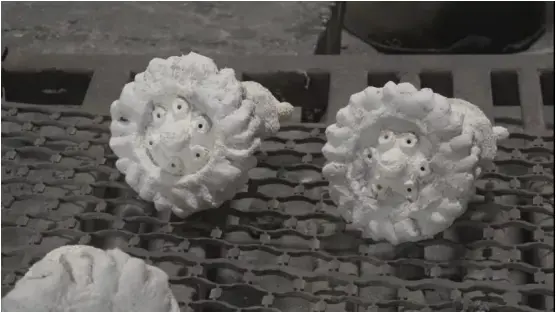
灰の残留物は鋳造品の表面品質に影響を与え、内部欠陥を引き起こします。
VII. 予熱と注入
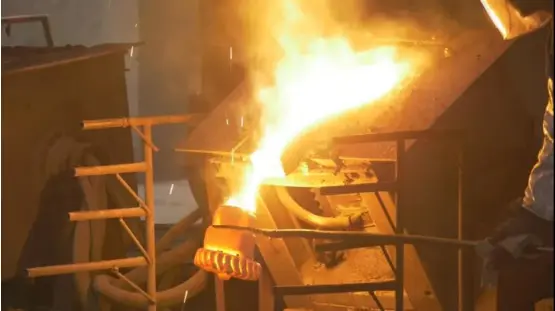
予熱前に通気孔はセラミックロッド、耐火粘土などの材料で塞がれます。
完成品の展示
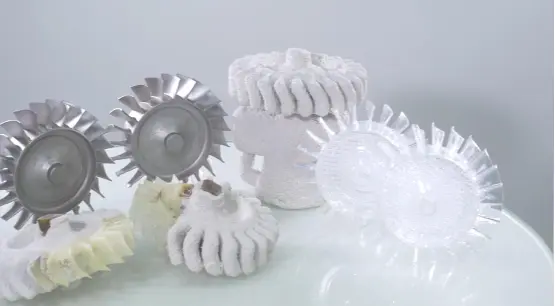
精密鋳造における3D印刷技術の応用は、精密鋳造業界における技術開発の重要な方向性の一つです。3D印刷と精密鋳造の利点を組み合わせることで、小ロット成形の高コストや大きなモデリング制限など、業界の元々の痛点に対処できます。現在、3D印刷技術を生産に応用することは、精密鋳造業界のトレンドとなっています。3D印刷されたワックス金型、3D印刷されたセラミックコア、または3D印刷されたプロトタイプなどの応用は、精密鋳造企業の市場競争力を大いに強化します。.