私たちの ユニオンテック, 私たちは、既存の金型開発プロセスにアディティブ製造を統合しているタイヤメーカーと協力しています。これらのプロジェクトでは、3Dプリントされたタイヤの概念は、最終製品の製造ではなく、主に金型検証段階で使用されます。目的は、金属工具にコミットする前に、トレッドジオメトリ、溝の連続性、および構造的実現可能性を確認することです。ほとんどの場合、優先事項は概念的探求ではなく、デジタルデザインと物理的検証の間の反復ロスを減らすことです。特に短い開発サイクル内で複数のデザイン修正が必要な場合においてです。.
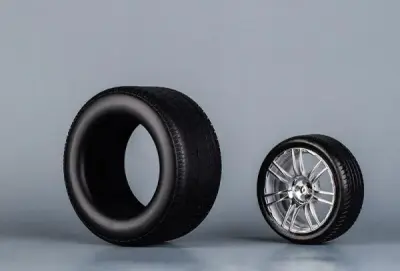
実際のアプリケーションでは、「3Dプリントされたタイヤ」という用語は、タイヤ構造を形成するために使用される金型を指し、ゴムタイヤ自体を指すものではありません。産業ワークフロー内では、SLAベースのシステムを使用して、検査および機能テスト用のセグメント化された金型コンポーネントを製造します。これらのコンポーネントにより、エンジニアは硬化後にトレッドの精度、キャビティの深さ、およびエッジの定義を直接評価でき、シミュレーション結果のみに依存することはありません。.
タイヤ金型を印刷する際、寸法の偏差は主に露光エネルギーの分布、樹脂の硬化挙動、および層の積み重ねの一貫性によって影響を受けます。露光が高すぎると深い溝の領域でエッジの丸みが現れることが多く、露光が不十分だとキャビティの形成が不完全になる可能性があります。このため、パラメータの調整は印刷後ではなくスライス中に行われ、加工の決定が最終化される前に印刷されたセクションの座標測定を通じて検証が完了します。.
産業用タイヤ金型の製造は、長いビルドサイクル中のシステムの安定性に大きく依存しています。UnionTechでは、RA600タイヤ金型プラットフォームは、大型ジオメトリ全体で一貫した樹脂硬化をサポートするように設計されています。これらのアプリケーションでは、産業用サイズの3Dプリンターを使用して、トレッドの特徴が中心部から金型のエッジまで一貫性を保つように均一な光露光と動作制御を維持します。.
プロセスの精度は、機械的キャリブレーションと熱安定性にも影響されます。Z軸の動きの小さな偏差やプラットフォームの不均一なレベリングは、長時間の印刷中に蓄積され、金型構造の円形度と整列に直接影響を与えます。この影響を減らすために、各ビルドサイクルの前にキャリブレーションが行われ、動作経路がモデルジオメトリに対して検証され、同じ金型デザインの複数の反復にわたって再現可能な出力が確保されます。.
実際の生産環境では、アディティブ製造は独立したシステムとしてではなく、より広範な金型開発チェーンの一部として使用されます。3Dプリントされたタイヤのワークフローは、最終的な工具の前にトレッド構造を検証するために、デジタルデザインとCNC加工の間に通常挿入されます。印刷された金型セグメントは検査され、調整され、設計データと比較され、ジオメトリが騒音低減、トラクションバランス、構造的剛性などの性能要件を満たしているかどうかが確認されます。.
産業用サイズの3Dプリンターは、製造業者が制御された時間枠内で複数のデザインバリエーションを生産することにより、この検証ループを短縮することを可能にします。従来の金型製造を待つのではなく、エンジニアは異なるトレッドレイアウトを順次テストし、測定データを設計最適化にフィードバックできます。これにより、長い工具サイクルへの依存が減少し、設計と製造チーム間の調整が改善されます。.
添加製造を使用したタイヤ金型の開発は、直接的な生産の置き換えではなく、制御された検証に中心を置いています。A 3Dプリントされたタイヤ は、ツーリング投資の前にジオメトリと構造的挙動を検証するために主に使用され、SLAベースのシステムは詳細なトレッド再現に必要な精度を提供します。UnionTechでは、設備の性能を実際の金型開発ワークフローと整合させることに重点を置き、産業用サイズの3Dプリンターが繰り返される設計の反復にわたって一貫した出力を提供できるようにしています。このアプローチは、より予測可能な開発サイクルをサポートし、デジタル設計データと物理的な金型結果との間の接続を改善します。.