Stereolithografie – Relevant bleiben im 21. Jahrhundert
Der 30. Geburtstag lädt zu einer Zeit der Reflexion ein. Die Landschaft der additiven Fertigung hat sich seit der Kommerzialisierung der Stereolithografie (SL) im Jahr 1988 als erste tragfähige 3D-Drucktechnologie dramatisch verändert. Tatsächlich sind die Begriffe “3D-Druck” und “additive Fertigung” erst in den letzten Jahren in den allgemeinen Sprachgebrauch eingegangen.
Der Umfang der additiven Fertigung hat sich in den letzten Jahren dramatisch verändert. Technologien, die thermoset und thermoplastische Materialien sowie Metall umfassen, haben sich vervielfältigt. Der Wohlers Report 2017 listet 96 verschiedene AM-Ausrüstungsanbieter über ein breites Spektrum von Technologien. Die Fortschritte in Ausrüstung, Software und Material waren seit den frühen Tagen der SL erheblich, parallel zur zunehmenden Rechenleistung und dem Wachstum der installierten 3D-CAD-Basis. Der Wettbewerb innerhalb der frühen Technologie-Lieferbasis hat zugenommen, da Patente ablaufen und neue Akteure auf den internationalen Markt kommen. Was steht also für diesen jungen technologischen Großvater an?
Stereolithografie (SL) bietet wie alle additiven Fertigungsverfahren ein Mittel, um 3D-Computermodelle in eine physische Form ohne Bearbeitung zu übersetzen. Materialleistungseigenschaften kombinieren sich mit der 3D-Druckmethodik, um Anwendungsmöglichkeiten zu gestalten. Heute nutzen die inhärenten Eigenschaften der 355 nm laserbasierten SL-Technologie immer weiterentwickelte Materialfähigkeiten, um die Reifung zu einem der am weitesten verbreiteten und nützlichsten AM-Verfahren zu erleichtern. Der Begriff SLA, eine eingetragene Marke von 3D Systems, wird von einigen oft verwendet, um eine Vielzahl von 3D-Druckverfahren zu umfassen, die innerhalb der ASTM-Gruppe von AM-Verfahren als “Bad-Polymerisation” fallen.”
Die Stereolithografie in dieser Diskussion wird sich auf “industrielle SL“ konzentrieren, da sich die ursprüngliche Technologie weiterentwickelt hat und sich von allen anderen Bad-Polymerisationsverfahren unterscheidet durch:
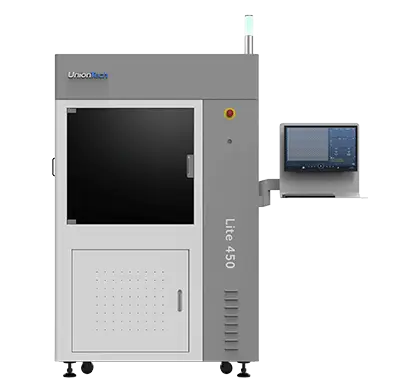
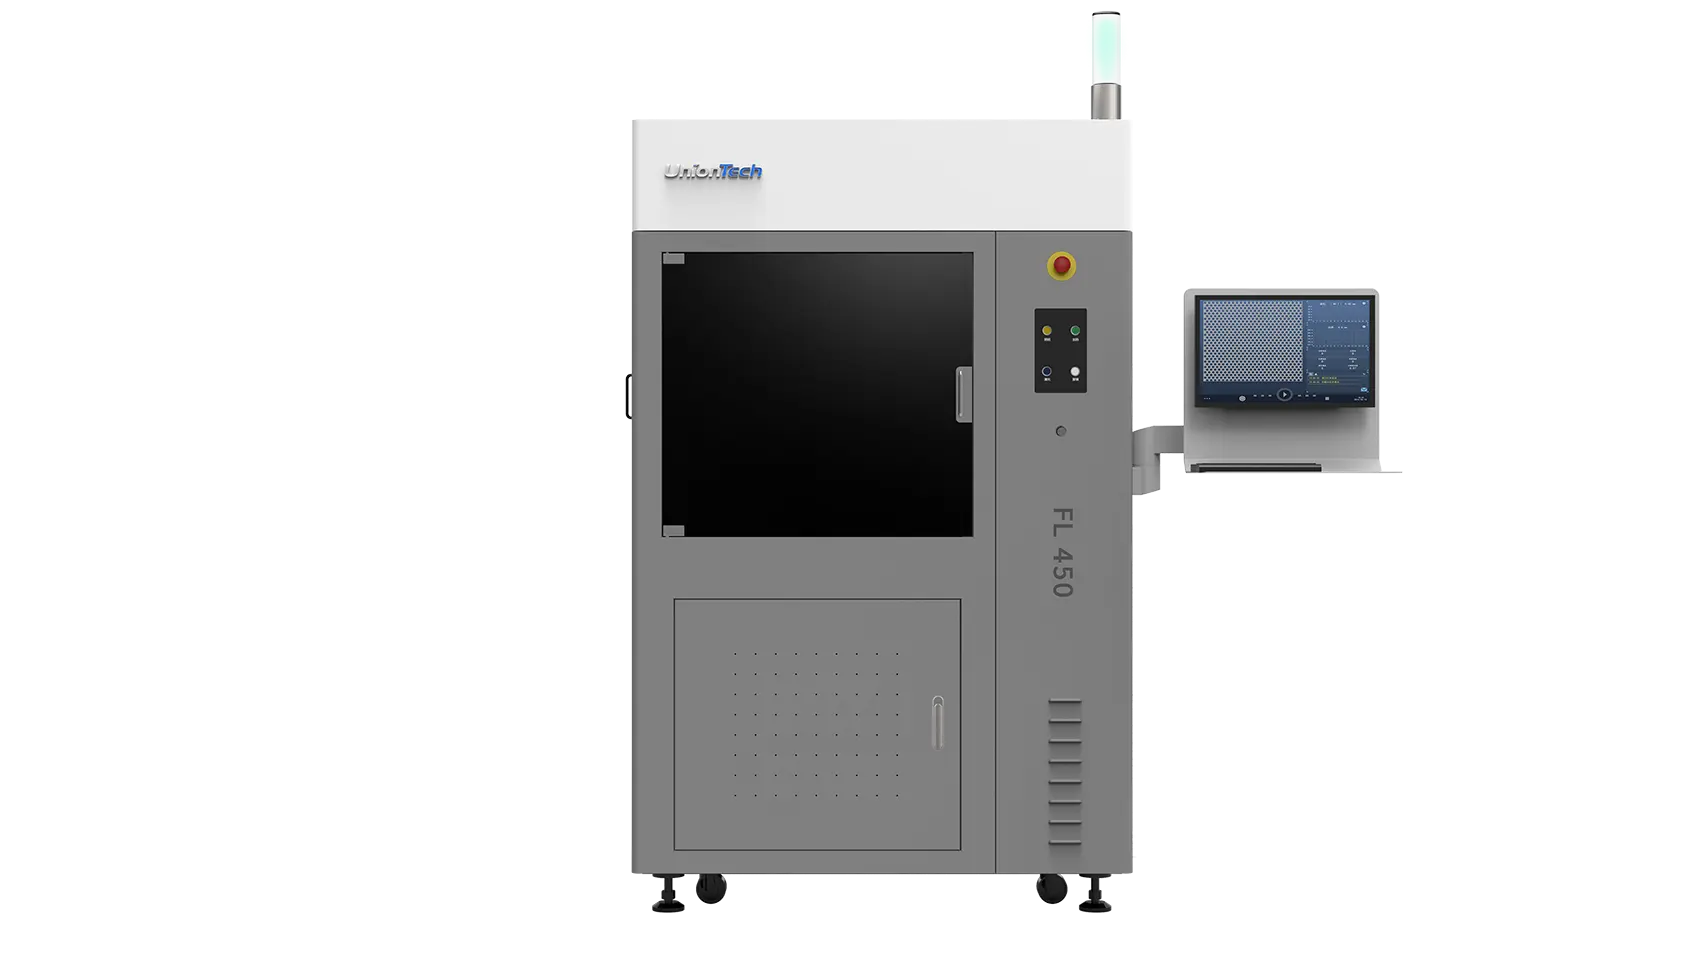
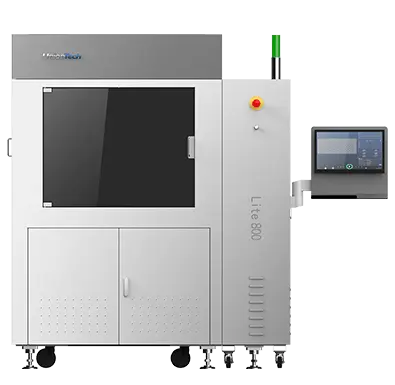
Plattformgrößen von 250 mm (9,5 Zoll) quadratisch bis über 800 mm (31,5 Zoll) quadratisch.
Ultraviolette Laser (355 Nanometer Wellenlänge) Lichtquelle
Materialien, die speziell für 355 nm UV formuliert sind, einschließlich klarer, pigmentierter und Verbundsysteme
Abbildung von oben (Bauplattform bewegt sich nach unten)
Bildunterschrift: Metallbeschichtetes Hochgenauigkeitsmusterteil, das die Auflösung und Präzision der 355 nm Stereolithografie demonstriert
Der Einsatz eines Lasers zur sofortigen Aushärtung eines Photopolymers mit einem UV-Laser mit einer nominalen Punktgröße von weniger als 0,2 mm bietet eine der höchsten Kombinationen aus Genauigkeit und Auflösung aller AM-Prozesse, insbesondere wenn man die Bandbreite der Teilegrößen berücksichtigt, die der Prozess bewältigen kann. Die heutigen 355-nm-SL-Materialien können Teile produzieren, die eine hervorragende dimensionsmäßige Konsistenz und Oberflächenästhetik aufweisen, die von transparent bis zu einer Vielzahl von Farben reicht, die typischen spritzgegossenen Teilen ähneln. Diese Materialien haben Robustheits- und Alterungsprobleme überwunden, die in früheren Generationen auftraten, und ermöglichen die Herstellung von Teilen mit einer breiten Palette mechanischer Eigenschaften, die funktionale Anwendungen in der Prototypenentwicklung, Mustern und darüber hinaus ermöglichen.
Bildunterschrift: Aerosport produziert erfolgreich hochgenaue Teile, die am Ende des Prozesses im UnionTech™ RS Pro600 nur sehr wenig Nachbearbeitung benötigen, ein neuer Zugang zu internationalen Märkten.
Additive Fertigungsprozesse (AM), die thermoplastische Materialien nutzen, werden oft für ihre robusten mechanischen Eigenschaften zitiert. Die aktuellen SL-Materialien können so ausgewählt werden, dass sie den Leistungsbereich vieler der häufig verwendeten Thermoplasten in anderen AM-Prozessen erheblich überlappen, während sie alle Vorteile der Genauigkeit und Ästhetik des SL-Prozesses beibehalten.
Stereolithografie wird oft als Prototyping-Prozess typisiert, manchmal basierend auf einem veralteten Verständnis der Materialfähigkeiten. Die Eigenschaften von 355-nm-SL-Geräten in Kombination mit der neuesten Generation von Photopolymeren ermöglichen Anwendungen, die die Prototyping-Fähigkeiten sowie die Endverwendung erweitern. Bedeutende Möglichkeiten in Mustern für sekundäre Formgebungsoperationen, die von großflächiger Massenanpassung (zahnärztliche Aligners), der Produktion von Urethan-Teilen in niedrigen Stückzahlen, Werkzeugen für die Spritzgussproduktion in niedrigen Stückzahlen und metallbeschichteten Verbundwerkstoffen reichen, werden jetzt aktiv verfolgt. Diese Anwendungen sind praktische Beispiele dafür, wie Innovation durch die Integration von SL mit anderen konventionellen Prozessen erreicht werden kann.
Innovation durch Technologieintegration
Der 3D-Druckprozess wird oft als disruptive Technologie positioniert, aber es ist besser, ihn als ermöglichende Technologie zu betrachten.
Ende der 1990er Jahre stellten sich die Gründer von Align Technology ein anderes Geschäftsmodell zur Korrektur der Zahnstellung mit einer Reihe von Retainern vor. Heute ist diese Anwendung möglicherweise das Beispiel mit dem höchsten Volumen für Massenanpassung. Die Umwandlung der CAD-Bilder einzelner Patienten in Muster, die zur Thermoformung der endgültigen Aligners verwendet werden, ermöglichte das, was die meisten als disruptives Geschäftsmodell bezeichnen würden.
SL-Muster für einen sekundären Thermoformprozess bleibt heute die dominierende Technologie dieser Anwendung, basierend auf den schnellen Bearbeitungszeiten auf Großformatmaschinen, die für diese einzelne Anwendung der Massenanpassung optimiert sind.
Die Feingussverfahren, eines der ältesten bekannten Metallformungsverfahren, hat den SL-Prozess seit über zwanzig Jahren genutzt. Die Fähigkeit, hohle, glattwandige Muster für die Verwendung in einem Gießereiprozess herzustellen, der das Muster mit Keramik beschichtet und dann das Muster vollständig verbrennt, um es für das Gießen von geschmolzenen Metallen in der hohlen Form vorzubereiten. Während geformte Wachsmuster die meisten Hochvolumenanwendungen dominieren, eliminiert SL die Werkzeugkosten für niedrigere Volumengüsse, erleichtert jedoch auch Größen und Teilemerkmale, die in einem geformten Musterprozess nicht leicht zu erhalten sind. Die neueste Generation von SL-Photopolymeren für diese Anwendung weist eine hervorragende dimensionsmäßige Konsistenz auf und enthält keine Schwermetalle, die häufig in 355-nm-Photopolymeren vorkommen. Diese Kombination gewährleistet genaue Muster sowie minimalen Aschegehalt nach der Verbrennung, der Gießfehler verursachen kann.
Bildunterschrift: Feingussmuster hergestellt mit Somos® Element
Ähnliche Methoden für hohle Teile, die für die Feingussherstellung verwendet werden, können auf große Teile angewendet werden, wodurch “leichte” Teile mit maßgeschneiderten mechanischen Eigenschaften und reduziertem Gewicht (geringere Materialkosten) entstehen. Materialise, ein globales AM-Softwareunternehmen mit Sitz in Belgien, hat mehrere Softwareoptionen zur Aushöhlung und Verstärkung leichter Strukturen entwickelt. Diese Entwicklung hat die kosteneffiziente Herstellung von Verkaufsdisplays, architektonischen Modellen und anderen Kunstanwendungen erleichtert.
Die Fähigkeit, hochgenaue Muster mit voller Dichte herzustellen, erleichtert auch einen gut etablierten Formungsprozess, der als Urethanformung, RTV oder Silikonformung bekannt ist. Nach sorgfältiger Nachbearbeitung wird das Muster in eine Silikon-Gummihülle eingebettet, die zu einer 2-teiligen Form für das Gießen von Urethanen wird. Polyurethanmaterialien können so formuliert werden, dass sie Eigenschaften erreichen, die mit den Leistungsniveaus von spritzgegossenen Thermoplasten übereinstimmen. Das Silikonwerkzeug kann für Kleinserien verwendet werden, wenn entweder mehrere Prototypen oder eine Kleinserienproduktion erforderlich sind. Viele Dienstleistungsbüros haben spezialisierte Methoden entwickelt, um die regelmäßige Produktion von Kleinserienteilen zu unterstützen, die sowohl die Lieferketten verkürzen als auch iterative Verbesserungen ermöglichen, während ein Design für geringe Stückzahlen altert.
Die Erstellung von Spritzgusswerkzeugen ist seit den frühesten Tagen der SL ein Entwicklungsinteresse. Die Haupthemmnisse für diese potenziell hochvolumige Anwendung für Prototypen und Brückenbauteile sind die Festigkeit und Temperaturbeständigkeit des 3D-gedruckten Werkzeugs, die Vorhersehbarkeit der Werkzeuglebensdauer (Haltbarkeit) und die Kompatibilität mit einer großen Palette von Spritzgussmaterialien, einschließlich glasgefüllter Systeme (Abriebfestigkeit). Auch die Hochgeschwindigkeits-CNC-Bearbeitung von weichen Metallwerkzeugen (typischerweise Aluminium), eine parallele Technologie, bietet das Potenzial für kurze Lieferzeiten und vorhersehbare Werkzeuglebensdauer. In den letzten 2 Jahren hat die Konvergenz von SL-Teilebaugenauigkeit, Materialfähigkeit (stark silica gefüllte Photopolymere) und Geschäftsmodellen, die SL-Werkzeugbaukompetenz mit Spritzgusswissen kombinieren, zu einer erhöhten Nutzung von SL-Werkzeugen geführt. Erfolgreiche Integratoren von SL-3D-Druck und Spritzguss erkennen typischerweise, dass das Ziel ein spritzgegossener Prototyp ist. Spritzgussunternehmen, die über keinen internen CNC-Bearbeitungsbetrieb verfügen, können problemlos Formsets für die Prototypenproduktion in tatsächlich für den Endgebrauch vorgesehenen Thermoplasten drucken. Dies vermeidet die Schwierigkeiten, die mit einer Übergabemethodik verbunden sind, die frühe Bemühungen zur Ausstattung von Dienstleistern mit Spritzgusswerkzeugwissen prägte.
Bildunterschrift Dr. Sean Wise von RePliForm (links) und Kollege Rick Dunlap halten neue elektroplattierte Stereolithografie-Teile, darunter einen kupferbeschichteten Wellenleiter und ein nickelbeschichtetes flexibles Gewebe auf der AMUG (Additive Manufacturing Users Group) Konferenz 2017.
Wie beim Feinguss ist die Elektroplattierung eines Substratmaterials zur Verbesserung physikalischer oder mechanischer Eigenschaften gut bekannt. Dr. Sean Wise von RePliForm, Inc hat seit dem Jahr 2000 Elektroplattiertechniken für 3D-gedruckte Teile mit Kupfer und strukturellem Nickel aktiv optimiert. Alle 3D-gedruckten Materialien können elektroplattiert werden, um Festigkeit, Abriebfestigkeit, EMI/RFI-Abschirmung, Flammbarkeit und Ästhetik zu verbessern. Photopolymerbasierte Drucker bieten jedoch glatte, nicht poröse Oberflächen, die sich mit grundlegender Teilevorbereitung leicht plattieren lassen. 355 Produktions-SL-Maschinen und modernste Materialien kombinieren sich, um die größte Auswahl an Teilegrößen und Substratoptionen zu bieten. Die gleichen hochgefüllten Silica-Photopolymere, die für Spritzgusswerkzeuge verwendet werden, können extrem dünne (0,010 bis 0,040 Zoll) Substrate für einen Nickel/Kupfer/SL-Verbund mit mechanischen Eigenschaften schaffen, die denen von Druckgussnickel nahekommen. Dieses Niveau an mechanischer Leistung schafft eine bedeutende Brücke der Möglichkeiten zwischen der Lücke von Polymer-AM und direktem AM-Metall. Abgesehen von den mechanischen Eigenschaften kann die Designflexibilität von SL in Kombination mit einer Kupferbeschichtung einen kosteneffizienten Wellenleiter oder eine “Antenne-Konfiguration” schaffen. Es gibt derzeit andere Teile in der Produktion, bei denen das strukturelle Nickel eine erneuerbare Verschleißoberfläche schafft.
Bildunterschrift: Der Stereolithografie-Prozess wird erfolgreich genutzt, um Werkzeuge für Kleinserien herzustellen.
30 zu werden bringt Veränderungen mit sich. 355 nm SL, einschließlich Ausrüstung, Materialien und Software, hat sich zu einer der am häufigsten verwendeten 3D-Drucktechnologien entwickelt, nicht nur für Prototypen, sondern auch für den Einsatz in Endproduktionsprozessen. Die Entwicklungstrends und die Nutzung in einer breiten Palette von direkten und indirekten Fertigungstechniken sowie neue Prototyping-Fähigkeiten deuten auf eine lange Lebensdauer hin.