Die Entwicklung von Elektrofahrzeugen verändert die Prioritäten im Design von Reifenformen auf messbare Weise, insbesondere in Bezug auf Geräuschkontrolle, Laufflächen-Segmentierung und Optimierung des Rollwiderstands. Bei UnionTech, arbeiten wir mit Formingenieuren, die zunehmend die Geometrie mithilfe physischer Prototypen validieren, bevor sie sich für die Werkzeugherstellung entscheiden. Ein 3D-gedruckter Prototyp wird verwendet, um das Rillenlayout, die Blockkontinuität und strukturelle Übergänge direkt aus CAD-Daten zu bewerten, was es ermöglicht, Designprobleme früher im Entwicklungszyklus zu identifizieren.
Im Vergleich zu herkömmlichen Fahrzeugreifen erfordern EV-Reifen eine genauere Kontrolle der Laufflächengeometrie, da Straßenlärm ohne Motorabdeckung auffälliger wird. Dies führt zu engeren Rillenabständen und komplexeren Laufflächen-Segmentierungen. In der Praxis passen Ingenieure die Verteilung der Rillentiefe an und verfeinern die Übergänge der Blöcke, um Resonanzeffekte zu reduzieren und die Kontaktstabilität zu verbessern, und diese Modifikationen werden durch gedruckte Formabschnitte bewertet, bevor die Bearbeitung beginnt.
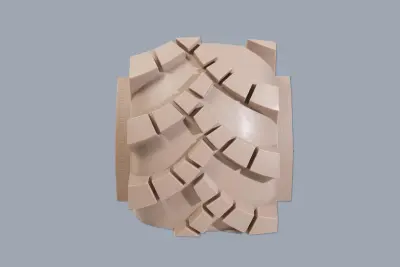
In den Arbeitsabläufen zur Entwicklung von Reifenformen wird typischerweise ein SLA-3D-Drucker verwendet, um segmentierte Formkomponenten anstelle vollständiger Formen aufgrund von Größenbeschränkungen und der Notwendigkeit lokalisierter Validierung herzustellen. Der Prozess beginnt normalerweise mit der CAD-Segmentierung basierend auf Laufflächenbereichen, gefolgt von der Orientierungsplanung, um den Kontakt von Stützen auf funktionalen Oberflächen zu reduzieren. Nach dem Drucken wird jeder Abschnitt gemessen, um die Rillentiefe, die Hohlraumdefinition und die Kantenklarheit zu überprüfen, was direkt widerspiegelt, ob die Schneideparameter und Belichtungseinstellungen richtig ausbalanciert sind.
Feine Laufflächenmerkmale sind besonders empfindlich gegenüber Prozessparametern. Wenn die Belichtungsenergie zu hoch ist, werden die Rillenränder aufgrund von Überhärtung abgerundet, während unzureichende Belichtung zu unvollständiger Hohlraumformation führen kann. In tiefen Laufflächenbereichen beeinflusst auch der Harzabfluss zwischen den Schichten die Kantenklarheit, sodass Überlappung beim Scannen und Belichtungszeit während des Schneidens angepasst werden, um die Merkmalsreproduktion zu stabilisieren.
Die Produktion von Reifenformen erfordert konsistente Ergebnisse über mehrere Builds desselben Designs, was Wiederholbarkeit zu einem kritischen Kriterium und nicht zu einer sekundären Kennzahl macht. Variationen werden normalerweise durch Änderungen der Harztemperatur während langer Druckzyklen, leichte Kalibrierungsabweichungen in der vertikalen Bewegung oder ungleichmäßige Lichtverteilung im Baugebiet eingeführt. Diese Faktoren werden durch Vorabkalibrierung und Bewegungsüberprüfung vor Beginn des Druckens kontrolliert.
Die RA600-Reifenform 3D-Drucker ist darauf ausgelegt, diesen Arbeitsablauf zu unterstützen, indem sie eine stabile dimensionale Ausgabe über wiederholte Builds hinweg aufrechterhält. Sie wird zur Validierung des Profils verwendet, bei der Ingenieure mehrere Iterationen unter konsistenten Prozessbedingungen vergleichen müssen. In diesem Kontext wird Stabilität nicht durch ein einzelnes Druckergebnis definiert, sondern durch Konsistenz über Chargen derselben Geometrie.
Die Entwicklungszyklen von EV-Reifen sind kürzer als bei traditionellen Programmen, was die Häufigkeit von Designiterationen innerhalb eines einzelnen Projekts erhöht. Anstatt auf Werkzeugänderungen zu warten, verwenden Ingenieure gedruckte Formsegmente, um zu bewerten, wie Änderungen in der Profilgeometrie das Geräuschverhalten, die Steifigkeitsverteilung und die Stabilität des Kontaktbereichs beeinflussen. Dies ermöglicht eine physische Validierung früher im Entwicklungsprozess und reduziert die Abhängigkeit von Simulationen allein.
Aus der Perspektive des Arbeitsablaufs dient die additive Fertigung als Brücke zwischen digitalem Design und endgültiger Bearbeitung. Ein SLA-3D-Drucker wird speziell zur kontrollierten Geometrieüberprüfung und nicht zur Endnutzung produziert, um sicherzustellen, dass die Profilstrukturen validiert werden, bevor Stahlformen hergestellt werden. Bei UnionTech ist das Systemdesign auf diese Validierungsanforderungen abgestimmt, um eine konsistente dimensionale Ausgabe während der iterativen Entwicklung aufrechtzuerhalten.
Die Entwicklung von Reifenformen für die Elektromobilität wird zunehmend durch frühzeitige physische Validierung und wiederholte Geometrieüberprüfung vorangetrieben. 3D-gedruckter Prototyp wird verwendet, um Unsicherheiten bei Entscheidungen zum Profildesign vor der Investition in Werkzeuge zu reduzieren, während additive Arbeitsabläufe schnellere Iterationszyklen und eine kontrolliertere Ingenieurvalidierung unterstützen. Dieser Ansatz hilft sicherzustellen, dass die endgültigen Formstrukturen sowohl die Leistungs- als auch die Fertigungsanforderungen unter EV-spezifischen Bedingungen erfüllen.