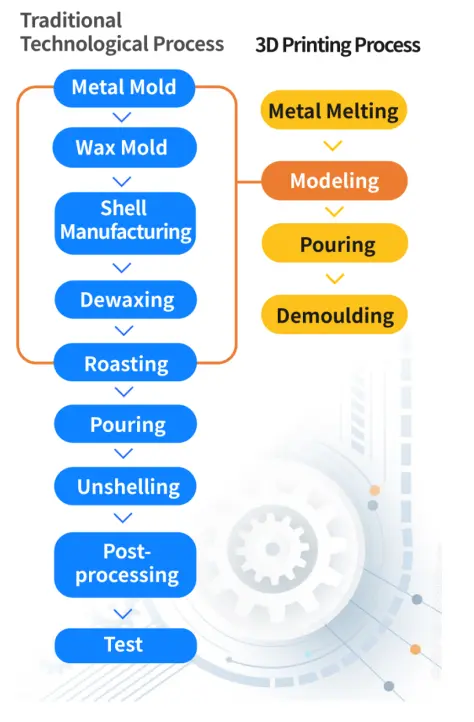
Hassas Dökümün Teknoloji Avantajları
【Hızlı】 Hızlı hızı ve düşük maliyeti sayesinde kaybolan prototip kalıbını yalnızca 2-3 günde elde etmesine olanak tanır, böylece birçok çeşit ve küçük parti iş ihtiyaçlarını karşılar.
【Üstün】 Karmaşık mekansal yapıya sahip mum kalıbı basılabilir ve boyutsal doğruluğu kalıp presleme mum kalıbınınkine yakındır.
【Temiz】 Sadece 0.05% kül kalıntısı üretilir, ağır metal elementleri yoktur ve dökümde kirlilik yoktur.
【Şık】 Kalıbın yüzey kalitesi mükemmeldir ve detaylar güçlü bir performansa sahiptir. İşlemden sonra yüzey pürüzlülüğü Ra1.6'ya ulaşabilir ve minimum baskı boyutu yalnızca 0.3mm olabilir.
SLA Hızlı Hassas Döküm Ne Zaman Gereklidir?
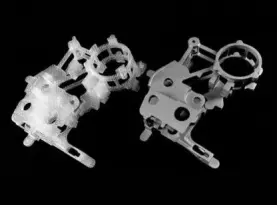
☑ Süreç tasarım optimizasyonu
☑ Sıkı teslimat takvimi
☑ Küçük miktar (50 parça içinde), kalıp üretim maliyeti yüksek olduğunda
☑ Kalıbın açılmasını mümkün kılan özel yapı
☑ Test parçası ve prototip doğrulaması
Döküm Sürecinin Detaylı Analizi
I. Modelleme
Prototip kalıbını boş bir yapıya işlemek için kullanılan ön işleme yazılımının kabuk çıkarma işlevi: reçine hammadde tüketimini önemli ölçüde azaltmak ve maliyet tasarrufu sağlamak; işlem sonrası reçinenin genleşme sorununu temelde ortadan kaldırmak; süreçte kalan kül miktarını büyük ölçüde azaltmak.
3D baskı ile prototip kalıbının üretimi: Prototip kalıbı ne kadar karmaşık olursa olsun, kalıbı hızlı bir şekilde üretebilir. Kalıp açma prosedürlerinden bağımsız olarak, zaman ve maliyet açısından büyük tasarruflar sağlayabilir.
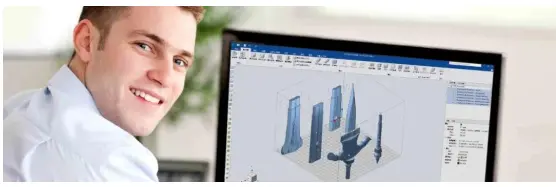
Gerekli yazılım: UnionTech Polydevs ön işleme yazılımı
Veri işleme sırasında, Polydevs ön işleme yazılımı kullanıcıların kabuk duvar kalınlığını, iç destek kolunun uzunluğunu ve genişliğini özelleştirmesine ve boşaltma deliğini yerleştirmek için konumu serbestçe seçmesine olanak tanır. Hafif süreç, mumdan arındırma sırasında kabuk genleşmesini önler.
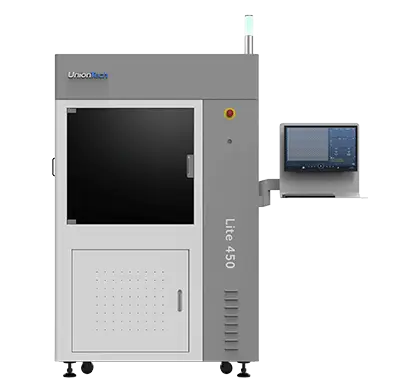
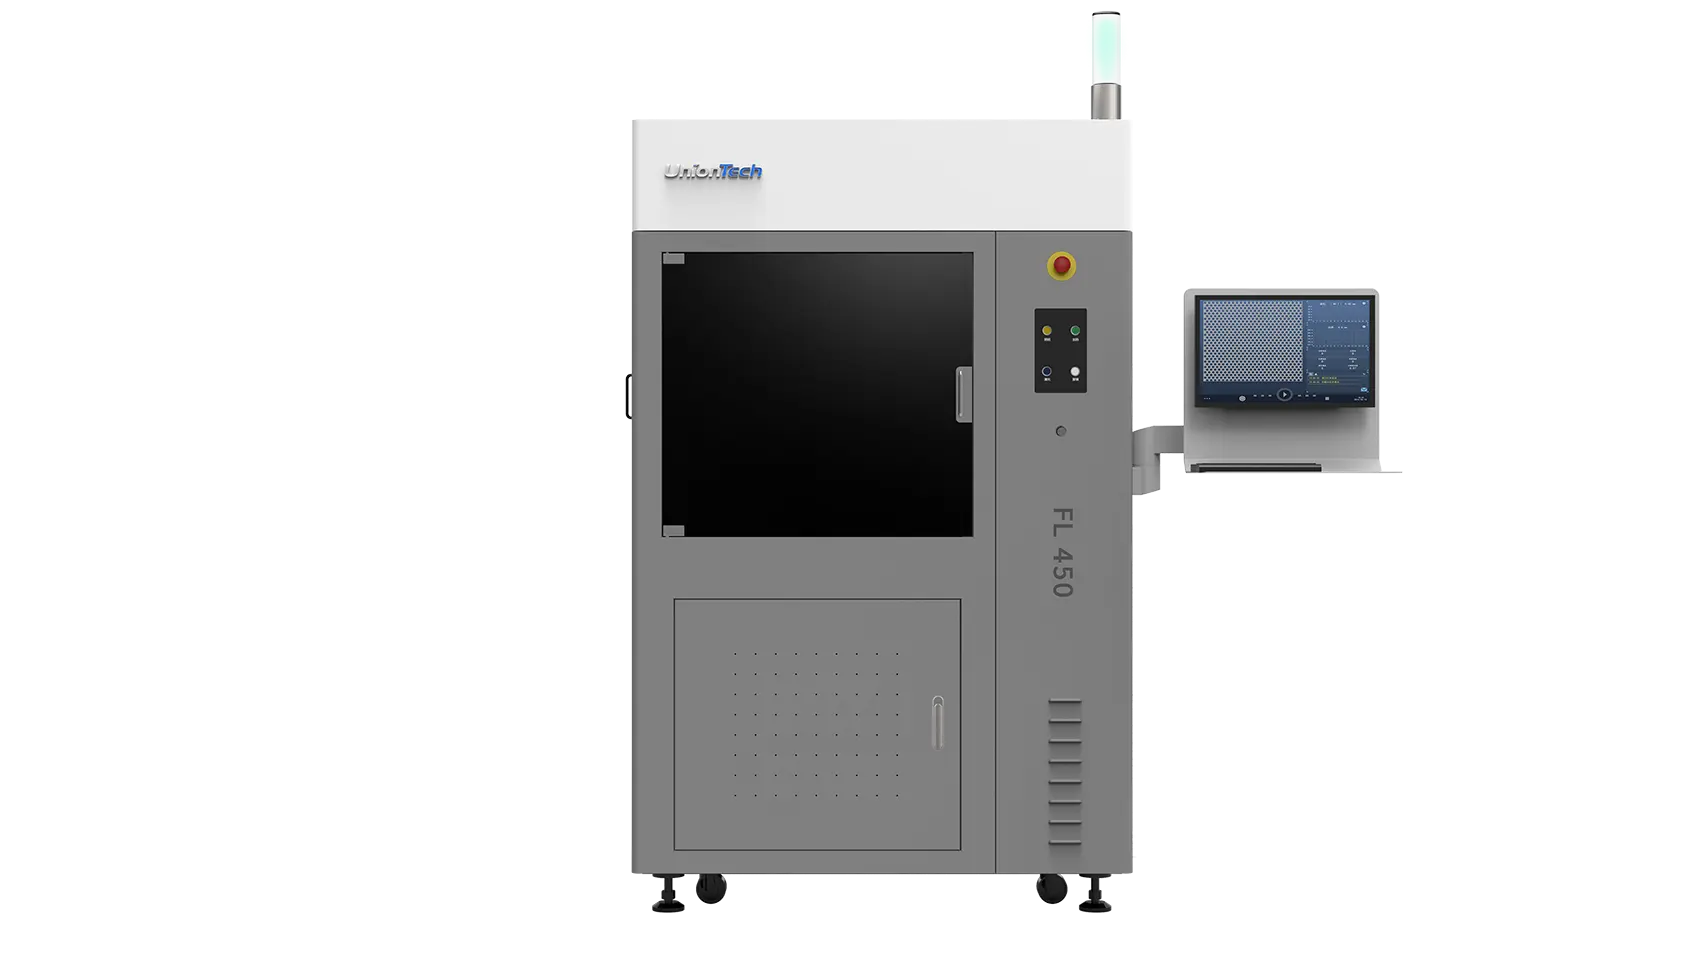
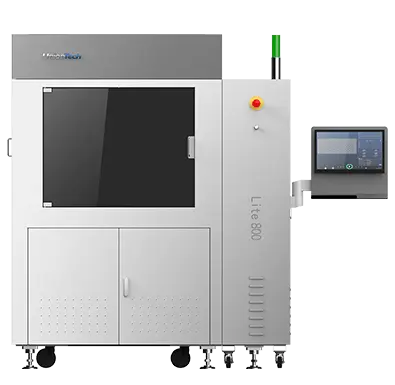
Ekipman: UnionTech Lite600 SLA Yazıcı
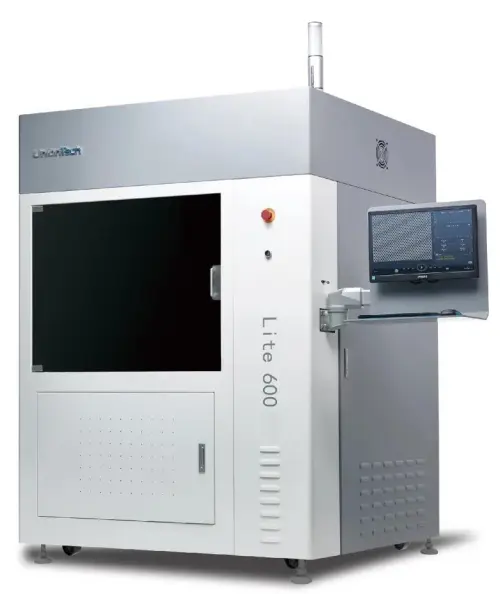
Malzemeler: Somos fotosensitif reçine 111222, Element
Çok düşük bir kül içeriğine sahiptir. Ve yüzey külü temizlenmesi çok kolaydır. Ayrıca, düşük viskozite, stabil boyut, bileşenlerin pürüzsüz yüzeyi, kolay yüzey işleme, ürün stabilitesi gibi özelliklere sahiptir.
II. Prototip Kalıp Ön İşleme ve Montaj
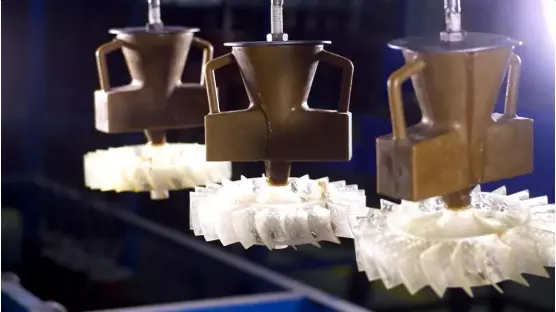
SLA ile basılan kalıp, dökme kapısına doğrudan mum ile “kaynatılabilir” ve normal mum kalıbı olarak monte edilebilir.
SLA prototip kalıbının çıkarılmasını sağlamak için, dökme sprue ve geçişin tasarımı, hava girişi ve ardından prototip kalıbının yanmasını kolaylaştırmak için geleneksel mum kalıbından daha büyük olabilir.
III. Kabuk Üretimi
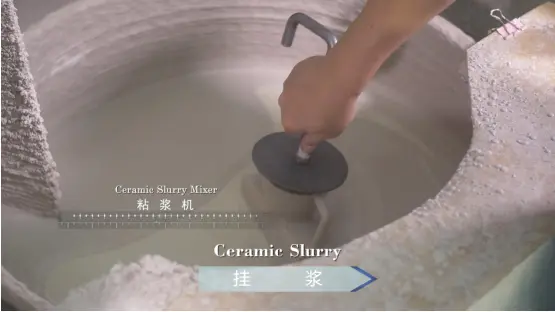
İlk kat sıvayı asmadan önce, mum ağacını temizlerken kabarcık olup olmadığını dikkatlice gözlemlemek gerekir. Varsa, bu kalıbın sızdırmazlığının iyi olmadığını gösterir. Mum ağacı sıvıya daldırıldığında, yüzme kuvvetinin neden olduğu hasardan kaçınmak gerekir. Kabukların dayanıklılığını artırmak için ekstra bir kabuk veya takviye düşünülebilir.
IV. Mumdan Arındırma
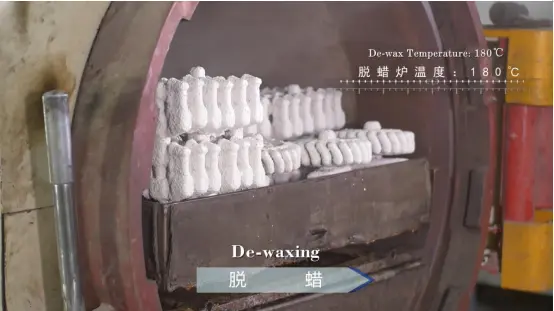
Havalandırma deliği, kavurma işleminden önce yakılmalıdır; bu, kavurma sürecinde gaz konveksiyonuna yardımcı olur.
V. Kavurma
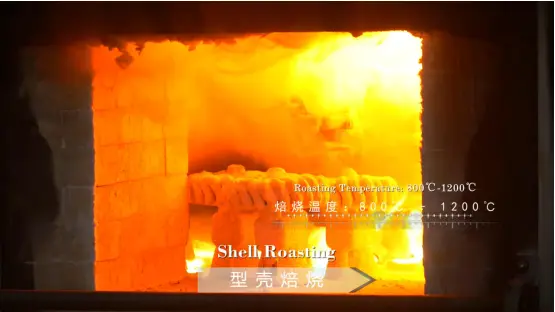
Yüksek sıcaklıkta kavurma, sıcaklığı 800-1100 derece arasında 2 saat tutmak için yeterli hava ile sağlanır (parçaların boyutuna göre süreyi uygun şekilde uzatın).
SLA prototipi için özel olarak kullanılan Somos döküm reçinesi (Somos@11122, Somos@Element) 50-60℃'de yumuşamaya başlar. 300℃'nin üzerinde, reçinenin moleküler yapısı çökmeğe başlar. 600℃'de, reçine malzemesi yanar ve karbondioksit, su ve az miktarda kalıntıya ayrışır. Yaklaşık 800℃'de, tam yanma sağlanabilir.
VI. Külün Çıkarılması
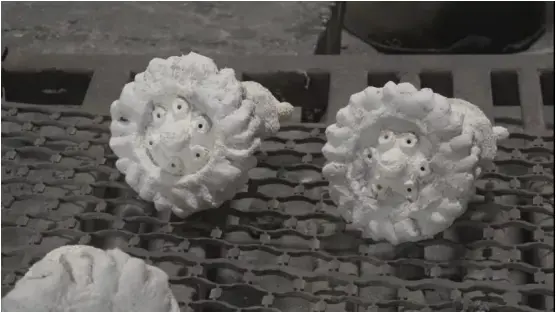
Kül kalıntısı, dökümlerin yüzey kalitesini etkiler ve iç kusurlara neden olur.
VII. Ön Isıtma ve Dökme
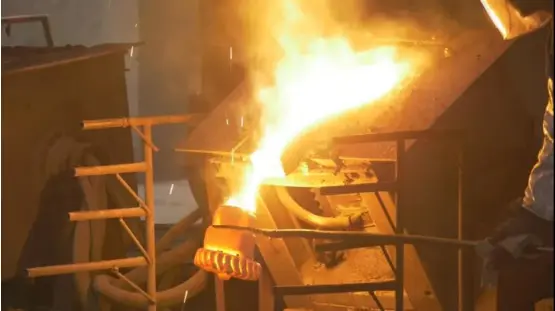
Ön ısıtmadan önce havalandırma deliği seramik çubuk, ateş kil ve diğer malzemelerle tıkanacaktır.
Tamamlanmış Ürün Sergisi
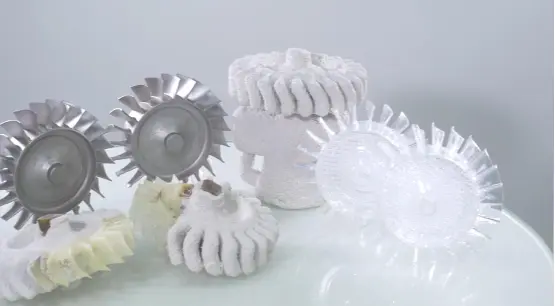
Hassas dökümde 3D yazıcı teknolojisinin uygulanması, hassas döküm endüstrisinde teknolojik gelişimin önemli yönlerinden biridir. 3D yazdırma ve hassas dökümün avantajlarını birleştirerek, küçük parti kalıplamanın yüksek maliyeti ve büyük modelleme sınırlamaları gibi sektördeki orijinal acı noktalarını ele alabilir. Şu anda, üretimde 3D yazıcı teknolojisinin uygulanması, hassas döküm endüstrisinde bir trend haline gelmiştir. Uygulamalar, ister 3D yazdırılmış mum kalıp, ister 3D yazdırılmış seramik çekirdek veya 3D yazdırılmış prototip olsun, hassas döküm şirketlerinin pazar rekabetçiliğini büyük ölçüde artıracaktır.